

Tipični oblikovani ili ekstrudirani plastični dio sadrži puno više od svog osnovnog polimera: većina komercijalnih formulacija sadrži između pet i petnaest različitih aditiva za plastiku, doziranih od nekoliko stotinki postotka do više od trećine ukupne težine. To je jedina najkorisnija činjenica koje se morate držati kada procjenjujete ponude za spojeve, masterbatcheve ili premazane proizvode, jer objašnjava zašto se dva razreda s istim nazivom polimera mogu potpuno različito ponašati u službi. Kratki zaključak je sljedeći: smola postavlja gornju granicu onoga što formulacija može postići, dok paket aditiva odlučuje koliko ćete se zapravo približiti toj gornjoj granici.
Ovaj vodič prolazi kroz glavne obitelji aditiva, njihove realne prozore doziranja, način na koji aditivi stupaju u interakciju sa smolom na kojoj se nalaze i rizike nabave koji se najčešće pojavljuju u B2B nabavi. Perspektiva je namjerno praktična. Kao proizvođači poliesterskih smola za praškaste premaze, svaki radni dan provodimo na granici između okosnice smole i paketa aditiva, a navike koje čine formulacije premaza uspješnim izravno se prenose na plastične smjese.
Dodaci odlučuju o ponašanju polimera u stvarnom okruženju; smola odlučuje što je uopće moguće. Kvalificirajte oboje zajedno, nikad odvojeno.
Što aditivi za plastiku zapravo rade
Aditivi za plastiku postoje kako bi obavili jedan od dva posla: promijenili kako se materijal ponaša u konačnom proizvodu ili promijenili kako se ponaša tijekom obrade. Aditivi za učinkovitost produžuju vijek trajanja i izgled, s antioksidansima, UV stabilizatorima, usporivačima plamena i plastifikatorima kao klasičnim primjerima. Dodaci za obradu, uključujući maziva, pomoćna sredstva za proces i stabilizatore topline, štite talinu i opremu dok se dio izrađuje. Dobro izgrađena formulacija koristi oboje, obično kombinirajući tri do osam obitelji odjednom.
Jednako je važno razjasniti što aditivi ne mogu učiniti. Stabilizator može usporiti razgradnju, ali ne može inherentno krti polimer učiniti žilavim, a sredstvo za tečenje ne može kompenzirati smolu čija viskoznost taline nije u skladu s geometrijom dijela. Aditivi također koštaju više po kilogramu od većine uobičajenih polimera, često višestruko više, tako da ih treba prosuđivati prema trošku upotrebe: djelić postotka pravog stabilizatora koji sprječava zahtjeve za jamstvom je jeftin, dok je puno opterećeno punilo koje štedi novac, ali uništava otpornost na udarce skupo.
Zbog toga iskusni formulatori tretiraju paket aditiva i osnovnu smolu kao jednu odluku. Kada promijenite smolu, prozori doziranja gotovo svakog aditiva u formulaciji se pomiču s njom, što je tema na kojoj se nadovezuje ostatak ovog članka.
O aditivima sudite prema trošku upotrebe, a ne prema cijeni po kilogramu, i uvijek ih kvalificirajte prema specifičnoj smoli na kojoj će se voziti.
Glavne vrste aditiva za plastiku
Svaki priručnik o aditivima ima stotine stranica, ali svakodnevni rad na formuliranju vrti se oko kompaktnog skupa obitelji. Donje kartice sažimaju one koje ćete najčešće susresti u ponudama, listovima s tehničkim podacima i razgovorima s dobavljačima, grubo silaznim redoslijedom koliko često odlučuju o uspjehu projekta.
Plastifikatori
Esteri niske molekularne težine koji se umeću između polimernih lanaca kako bi omekšali krutu plastiku; radni konji fleksibilnog PVC kabela i filma.
Antioksidansi
Ometani fenoli i fosfiti koji presreću radikale i štite polimer tijekom obrade taline i dugotrajnog toplinskog starenja.
UV i svjetlosni stabilizatori
UV apsorberi i ometeni aminski svjetlosni stabilizatori, poznati kao HALS, koji usporavaju fotodegradaciju tijekom izlaganja na otvorenom.
Stabilizatori topline
Kalcij-cink i organokositreni sustavi koji sprječavaju oslobađanje PVC-a od klorovodične kiseline i promjene boje na temperaturama obrade.
Usporivači plamena
Sustavi bez minerala, fosfora i halogena koji povećavaju otpornost na paljenje; često najveća komponenta nakon samog polimera.
Maziva i pomoćna sredstva u procesu
Metalni sapuni, voskovi i pomoćna sredstva na bazi fluoropolimera koja kontroliraju viskoznost taline, otpuštanje i završnu obradu površine tijekom oblikovanja.
Punila i ojačanja
Kalcijev karbonat, talk i staklena vlakna koji dodaju krutost, kontroliraju skupljanje i smanjuju troškove materijala.
Bojila
Anorganski i organski pigmenti dizajnirani za neprozirnost, otpornost na vremenske utjecaje i usklađenost s propisima.
Funkcionalni površinski dodaci
Proklizavajuća, antistatička sredstva, sredstva protiv zamagljivanja, antimikrobna sredstva i sredstva za nukleaciju koja prilagođavaju ponašanje površine i optičku jasnoću.
Dvije razlike unutar ovog popisa važnije su od ostalih. Prvo, paketi antioksidansa obično su izgrađeni kao par: primarni ometeni fenol se nosi s dugotrajnim starenjem dok sekundarni fosfit štiti talinu tijekom obrade, a njih dvoje se usklađuju zajedno, a ne biraju neovisno. Drugo, UV zaštita je sustav, a ne pojedinačni proizvod, jer UV apsorberi filtriraju dolazno svjetlo dok HALS popravlja oštećenje koje se još događa, a oboje djeluju na pigmente koji ih okružuju.
| Aditivna obitelj | Primarna funkcija | Tipična razina uporabe | Uobičajena opreza |
|---|---|---|---|
| Antioksidansi | Spriječiti toplinsku oksidaciju tijekom obrade i servisiranja | 0,05 do 0,5 posto | Predoziranje može promijeniti boju dijela ili uzrokovati cvjetanje površine |
| UV i svjetlosni stabilizatori | Spora fotorazgradnja na otvorenom | 0,2 do 1,5 posto | Čađa i neki pigmenti smanjuju njihovu učinkovitost |
| Plastifikatori | Omekšavanje krutih polimera, uglavnom PVC-a | 10 do 40 posto | Migracija uzrokuje ljepljivost, zamagljivanje i gubitak prianjanja |
| Usporivači plamena | Povećati otpor paljenja | 5 do 25 posto ili više | Velika opterećenja mogu utjecati na udarnu čvrstoću i gustoću |
| Maziva i pomoćna sredstva u procesu | Kontrola protoka i otpuštanje tijekom obrade | 0,5 do 2 posto | Višak uzrokuje ispadanje ploče, zamagljenje i lošu mogućnost ispisa |
| Punila i ojačanja | Dodajte krutost, kontrolirajte skupljanje, smanjite troškove | 10 do 40 posto | Potrebni su agensi za spajanje za pravilno vezanje na polimer |
Većina problema s formulacijom dolazi do dva pitanja: je li obitelj aditiva odgovarajuća za način kvara i je li doza unutar radnog prozora za ovu specifičnu smolu?
Uobičajeni rasponi doza: Zašto malo ide daleko
Brojke čine ovu raspravu konkretnom, tako da grafikon u nastavku uspoređuje koliko svake glavne porodice aditiva kompaunder obično unosi u gotovu formulaciju. Vrijednosti su izražene kao težinski postotak ukupnog spoja i predstavljaju uobičajene srednje do gornje raspone, a ne zakonske granice ili maksimalne dopuštene vrijednosti. Čitajući od vrha prema dolje, stupci obuhvaćaju gotovo dva reda veličine, od ispunjenih sustava iznad trideset posto do antioksidansa ispod jedan posto. To širenje nije proizvoljno; odražava kako svaki aditiv obavlja svoj posao nakon što se rasprši u polimeru. Imajte na umu ove opsege kad god ponuda predlaže dozu koja je daleko izvan njih.
Uobičajene razine upotrebe glavnih aditiva za plastiku (tež.% gotove smjese)
Vrijednosti su reprezentativni rasponi za uobičajene termoplastične spojeve; stvarne doze ovise o smoli, procesu i propisu.
Prvi zaključak je da se masa i kemija nalaze na suprotnim krajevima ljestvice doziranja. Punila kao što su kalcijev karbonat, talk i staklena vlakna zauzimaju stvarni volumen, tako da im je potrebno deset do četrdeset posto spoja za povećanje krutosti, kontrolu skupljanja ili smanjenje troškova. Plastifikatori u fleksibilnom PVC-u slijede istu logiku, jer mekoća zahtijeva veliku, mobilnu frakciju molekula estera niske molekularne težine. Usporivači plamena zauzimaju srednji pojas, obično pet do dvadeset pet posto, budući da mehanizam za usporavanje plamena treba dovoljno aktivnog materijala da prekine kemiju izgaranja, a mineralni sustavi mogu ići i daleko više.
Na dnu grafikona, antioksidansi i UV stabilizatori djeluju s djelićima postotka jer djeluju na molekularnoj razini, presrećući radikale prije nego što se lančana reakcija proširi kroz polimer. Uobičajena početnička pogreška je udvostručenje doze antioksidansa kada test starenja ne uspije, što obično povećava troškove i može uzrokovati promjenu boje ili cvjetanje površine bez otklanjanja temeljnog uzroka. Svaka obitelj ima radni prozor definiran smolom, temperaturom obrade i radnim okruženjem; ispod prozora kupujete rizik, a iznad njega kupujete troškove i nuspojave. Točnost doziranja je važnija kako postotak pada, zbog čega su masterbatchevi koji prethodno raspršuju aditiv u visokoj koncentraciji u nosivoj smoli, a zatim ga ispuštaju od jedan do pet posto u konačnu smjesu, zadani oblik isporuke za aditive niske doze. Vrijednosti također međusobno djeluju: smjesa s velikim punjenjem često treba dodatno mazivo i jači stabilizacijski paket, jer veća viskoznost taline i veća površina punila ubrzavaju toplinski stres tijekom obrade. Potvrdite svaku promjenu doze u odnosu na stvarnu smolu ubrzanim starenjem, mehaničkim testiranjem i, gdje je relevantno, regulatornim pregledom prije puštanja u proizvodnju.
Punila i plastifikatori djeluju prema volumenu dok stabilizatori djeluju prema kemiji, tako da se njihovi prozori doziranja razlikuju za dva reda veličine i moraju se kontrolirati s različitom preciznošću.
Gdje se smola susreće s aditivima: lekcije iz premaza u prahu
Sve gore navedeno odnosi se na bilo koji polimer, ali najjasniji stvarni primjer smole i aditiva koji rade kao jedan sustav dolazi iz duroplastičnih praškastih premaza, područja u kojem BESD djeluje kao proizvođač poliesterske smole. Premaz u prahu zapravo je formuliran polimerni sustav koji postaje površina proizvoda: smola čini okosnicu, sredstvo za očvršćavanje dovršava umreženu mrežu, pigmenti i punila prilagođavaju izgled i cijenu, a mali paket aditiva kontrolira kako talina teče i otplinjuje. Proporcije su dovoljno stabilne u cijeloj industriji da ih vrijedi zapamtiti.
Kako biste jasno vidjeli tu strukturu, dijagram s krafnama u nastavku rastavlja reprezentativni izdržljivi praškasti premaz prema težini. Svaki segment je obitelj materijala koje formulator uspoređuje sa svim ostalima. Poliesterska smola dominira s nešto manje od šezdeset posto, a slijede je pigmenti, punila, sredstvo za stvrdnjavanje i tanka kriška aditiva za obradu. Točne brojke mijenjaju se sa sustavom stvrdnjavanja i bojom, ali ukupna se arhitektura rijetko mijenja. Upotrijebite grafikon kao mentalni model za koliko utjecaja ima svaka komponenta.
Tipična formulacija praškastog premaza za vanjsku upotrebu, prema težini
Dominantni segment je sama poliesterska smola s otprilike pedeset osam posto, a to nije slučajnost cijene, već definicija sustava. Smola je okosnica koja stvara film: ona postavlja osnovnu tvrdoću, fleksibilnost, sjaj i otpornost na vremenske uvjete koje nijedan aditiv ne može stvoriti od nule. Pigmenti i bojila slijede s otprilike dvadeset i dva posto, a njihov utjecaj je dublji od izgleda, jer odabir pigmenta utječe na ponašanje krede, stabilnost pri pečenju, pa čak i na to koliko učinkovito djeluje paket UV stabilizatora. Punila i punila s oko osam posto prilagođavaju cijenu, tvrdoću i pokrivenost rubova bez promjene kemije filma.
Segment sredstva za stvrdnjavanje, otprilike sedam posto u TGIC-otvrdnutom sustavu, nalazi se na zanimljivoj granici između aditiva i strukturne komponente. Ne modificira samo smolu; reagira s njim i postaje dio umrežene mreže koja stvrdnutom filmu daje njegovu trajnost. Preostalih nekoliko postotaka je mjesto gdje žive klasični aditivi: akrilna sredstva za tečenje koja izravnavaju talinu, benzoin koji oslobađa zarobljene plinove i voskovi koji kontroliraju teksturu i klizanje. Taj je komad malen, ali nesrazmjerno utječe na kvalitetu površine. Premalo sredstva za protok pokazuje se kao narančina kora, dok previše slabi prekrivanje rubova; višak benzoina požuti svijetle boje, a problemi s otplinjavanjem stvaraju rupice koje nikakva nizvodna korekcija ne može ukloniti. Zbog toga se odabir smole i odabir aditiva ne mogu smatrati zasebnim odlukama o kupnji. Promjena vrijednosti kiseline smole, temperature staklenog prijelaza ili funkcionalnosti pomiče prozore doziranja gotovo svega ostalog u formulaciji.
Za unutarnje dijelove kao što su uredski namještaj, police i kućanski aparati, hibridni epoksi-poliesterski sustavi pružaju mehaničku čvrstoću i kemijsku otpornost po ekonomičnoj cijeni. Budući da se unutarnji dijelovi rijetko suočavaju s izravnom sunčevom svjetlošću, paket aditiva može ostati skroman, što drži proračune formulacije pod kontrolom.
 Poliesterske smole za hibridne epoksi-poliesterske formulacije premaza u prahu Karboksil-funkcionalne poliesterske smole dizajnirane za hibridne praškaste premaze stvrdnjavane epoksidom, nudeći mehaničku čvrstoću i kemijsku otpornost po ekonomičnoj cijeni za unutarnje primjene kao što su uredski namještaj, police i kućanski aparati. Pogledajte proizvod →
Za vanjske radove kao što su vrtne ograde, građevinski materijali i prometni objekti, otpornost na sunčevu svjetlost i vlagu postaje odlučujući čimbenik, a platforma od smole mora prema dizajnu biti otporna na vremenske uvjete. TGIC otvrdnjavanje već je dugo mjerilo za trajnost poliesterskih praškastih premaza na otvorenom.
Poliesterske smole za praškaste premaze stvrdnjavane TGIC-om za vanjsku upotrebu Karboksil-funkcionalne poliesterske smole stvrdnjavane s TGIC-om, dugo su mjerilo za izdržljivost na otvorenom. Prilagođeno vremenskim uvjetima kao što su vrtne ograde, građevinski materijali i prometni objekti izloženi sunčevoj svjetlosti i vlazi. Pogledajte proizvod → Tamo gdje regulatorna klasifikacija ili ciljevi održivosti zahtijevaju rutu bez TGIC-a, HAA platforma stvrdnjava s hidroksialkilamidnim agensima i ima usporediv profil performansi na otvorenom, s vlastitim ponašanjem otplinjavanja kojim paket aditiva upravlja. Odabir između ovih platformi upravo je odluka kod koje bi proizvođač smole trebao pomoći, jer odgovor mijenja raspored stvrdnjavanja, punjenje pigmenta i karakteristike tečenja odjednom.
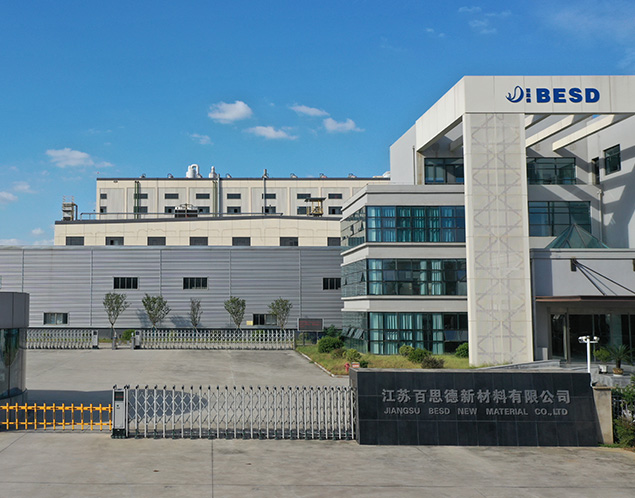
Poliesterske smole bez TGIC za premaze u prahu stvrdnjavane HAA Poliesterske smole s hidroksilnom funkcijom dizajnirane za stvrdnjavanje s hidroksialkilamidnim (HAA) agensima, osiguravajući put bez TGIC-a s usporedivom otpornošću na vanjske vremenske uvjete za održive formulacije praškastog premaza za vanjske radove. Pogledajte proizvod → BESD proizvodi poliesterske smole od 1998. godine i danas ima godišnji kapacitet od 100.000 tona iz svoje tvornice u Yangzhou Chemical Industrial Parku, uz podršku ISO9001 i ISO14001 certificiranih sustava i ODM/OEM prilagodbe za kupce čije formulacije zahtijevaju specifične kiselinske vrijednosti, viskoznosti ili stvrdnjavanje. Za kupce koji uspoređuju dobavljače smole, ta kombinacija razmjera i prilagodljivosti je ono što ravnotežu smole i aditiva pretvara iz ograničenja u alat za dizajn.
Smola je otprilike šezdeset posto praškastog premaza i definira svako osnovno svojstvo; paket aditiva je nekoliko postotaka koji odlučuju hoće li površina stvarno izgledati i trajati kako je dizajnirano.
Scenariji primjene i točke odabira
Odabir počinje od aplikacije, a ne od kataloga aditiva. Stup ograde i školjka uredske stolice mogu koristiti sličnu kemiju na papiru, no jedan se suočava s desetljećima izloženosti UV zračenju, a drugi se suočava s kontaktom, abrazijom i kemikalijama za čišćenje. Uparena tablica u nastavku uspoređuje dva najčešća tipa programa koje vidimo u proizvodima premazanim prahom i odluke o formulaciji koje proizlaze iz svakog od njih.
| Indoor programi | Programi na otvorenom |
|---|---|
| Uredski namještaj, kućanski aparati, police i kućišta komunikacijske opreme | Vrtne ograde, građevinski materijal, prometni objekti, automobilske komponente i fitness oprema |
| Tvrdoća, otpornost na kemikalije i mrlje te isplativost | Zadržava sjaj i boju, otpornost na kredu i zaštitu od korozije |
| Fokus formulacije: hibridna epoksi-poliesterska kemija s oskudnim paketom aditiva | Fokus formulacije: poliester otporan na vremenske uvjete s TGIC ili HAA otvrdnjavanjem plus UV-orijentirani paket aditiva |
Bez obzira na program, četiri kriterija odabira primjenjuju se na svaki aditiv za plastiku:
- Usklađenost s propisima: pravila o kontaktu s hranom, REACH ograničenja i RoHS ograničenja za teške metale moraju se dokumentirati prije narudžbe, a ne nakon.
- Toplinska kompatibilnost: svaki aditiv mora preživjeti stvarnu temperaturu obrade bez raspadanja ili isparavanja.
- Migracijsko ponašanje: aditivi koji izbiju na površinu mogu zamagliti susjedne dijelove, zalijepiti filmove ili loše ispisivati nekoliko mjeseci kasnije.
- Upravljanje interakcijom: dva zasebno izvrsna aditiva mogu neutralizirati jedan drugog ili napadati polimer kada se kombiniraju.
Posljednji kriterij najmanje oprašta jer se otkriva tek u kušnjama. Ovo je također mjesto gdje proizvođač smole zarađuje mjesto u razgovoru: saznanje kako određena poliesterska platforma reagira na sredstva za tečenje, sredstva za otplinjavanje i punjenje pigmenta skraćuje put od užeg izbora do proizvodnog recepta.
Odaberite dodatke iz aplikacije unatrag: sukladnost, temperatura obrade, migracija i interakcije eliminiraju većinu kandidata brže nego usporedbe cijena.
Uobičajeni rizici nabave s aditivima za plastiku
Većina kvarova povezanih s aditivima u proizvodnji nisu kvarovi u kemiji, već kvarovi u nabavi: pravi proizvod kupljen bez dokumentacije, doziran bez kalibracije ili zamijenjen bez probe. Donja tablica navodi načine kvarova koje formulatori najčešće prijavljuju, zajedno sa zaštitnim mjerama koje ih sprječavaju.
| Uobičajen problem | Kako to izgleda u proizvodnji | Praktična zaštita |
|---|---|---|
| Predozirano mazivo ili vosak | Ispadanje ploče na rolama, zamagljenost i slabo prianjanje ispisa | Provjerite doziranje gravimetrijskim hranilicama i probnim radnjama |
| Premalo dozirani paket antioksidansa | Krtost i promjena boje kod ranog starenja u pećnici | Postavite testove prihvaćanja na temelju vremena indukcije oksidacije |
| Sukob pigmenta i stabilizatora | Brže blijedi unatoč dodanom UV paketu | Prvo provjerite kompatibilnost HALS-a s kemijom pigmenta |
| Aditivi osjetljivi na vlagu kao što su fosfiti | Hidroliza, crne točkice i nedosljedno raspuštanje | Zahtijevaju zatvoreno pakiranje, suho skladištenje i COA serije |
| Migracija plastifikatora | Prianjanje na površinu, zamagljivanje i gubitak prianjanja | Odaberite polimerne ili one s većom molekularnom težinom |
| Regulatorne praznine | Odbijene pošiljke i skup redizajn | Naprijed prikupite dokumente o kontaktu s hranom, REACH i RoHS |
Zaštitne mjere dijele zajedničku temu: sljedivost. Bez obzira kupujete li od izravnog proizvođača, trgovačkog poduzeća ili veletrgovca, inzistirajte na potvrdi analize za svaku seriju, a ne samo za prvu isporuku, i potvrdite tko zapravo proizvodi materijal. Izravni odnosi s proizvođačima olakšavaju reviziju proizvodnje, usklađivanje sa specifikacijama i prilagodbu proizvoda kada se vaša formulacija promijeni, zbog čega potičemo kupce da procijene dobavljača smole na isti način na koji bi ocijenili dobavljača aditiva.
Sažeti kontrolni popis pokriva ostatak procesa kupnje:
- Pitajte je li dobavljač izravni proizvođač ili trgovačko poduzeće i zatražite reviziju ili posjet tvornici.
- Pribavite potvrdu o analizi za svaku seriju, uz zadržavanje uzoraka za referencu.
- Pokrenite probne testove na vašem stvarnom sustavu smole prije nego što se obvežete na količinske narudžbe.
- Potvrdite regulatornu dokumentaciju za svoje ciljno tržište prije nego što naručite.
- Pakiranje, uvjete skladištenja i rok trajanja dogovorite u ugovoru, a ne naknadno e-poštom.
- Kalibrirajte gravimetrijske hranilice prema fiksnom rasporedu, jer niske doze aditiva povećavaju pogreške u hranjenju.
Sljedivost je bolja od cijene: dokumentacija na razini serije, kalibrirano doziranje i pilot ispitivanja na vlastitoj smoli sprječavaju većinu kvarova aditiva prije nego počnu.
Istražite više od BESD-a
Ako je smolasta strana ove ravnoteže ono gdje je vaš trenutni projekt zapeo, dva izvora na našoj stranici dublje se bave odlukama koje su najvažnije.
| Tehničko štivo | Razvoj smole po narudžbi |
|---|---|
| Glavna uloga poliesterske smole u praškastim premazima Objašnjava kako okosnica smole određuje opseg učinka gotovog premaza, od mehaničke čvrstoće do zadržavanja sjaja. | Prilagodba smole ODM i OEM Opisuje kako razvijamo smole usklađene s kupčevim sustavom otvrdnjavanja, metodom primjene i okolinom krajnje upotrebe. |
Nakon toga, kratak razgovor s našim tehničkim timom o vašem sustavu otvrdnjavanja, supstratu i servisnom okruženju obično je dovoljan da se suzi platforma smole, a s njom i odluke o aditivima koje slijede. Možete nas kontaktirati putem kontakt stranice za uzorke, ponude ili prilagođene formulacije.
Najprije popravite platformu smole i paket aditiva postaje skup kontroliranih, predvidljivih odluka umjesto pokušaja i pogrešaka.


